Análisis del proceso de formación de piezas de estampado de chapa de latón
Apr 27, 2026
Las placas de latón se utilizan ampliamente en electrónica, electrodomésticos, ferretería, decoración, fabricación de maquinaria y otros campos debido a su buena ductilidad, conductividad eléctrica y térmica y resistencia a la corrosión. El conformado por embutición profunda es una tecnología clave de conformado de plástico en el procesamiento de placas de latón. Su objetivo es transformar la pieza plana en una pieza hueca abierta o cambiar aún más su forma y tamaño a través de un molde bajo la acción de una prensa. Este artículo analiza sistemáticamente los vínculos centrales, los puntos técnicos y los factores que influyen en este proceso.
La influencia de las propiedades del material del latón en la tecnología
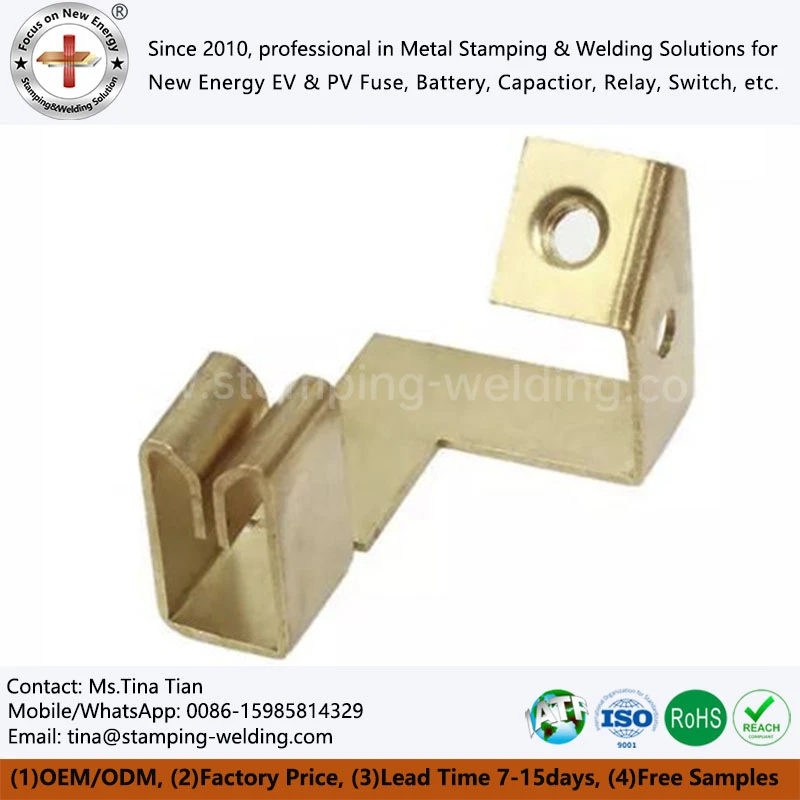
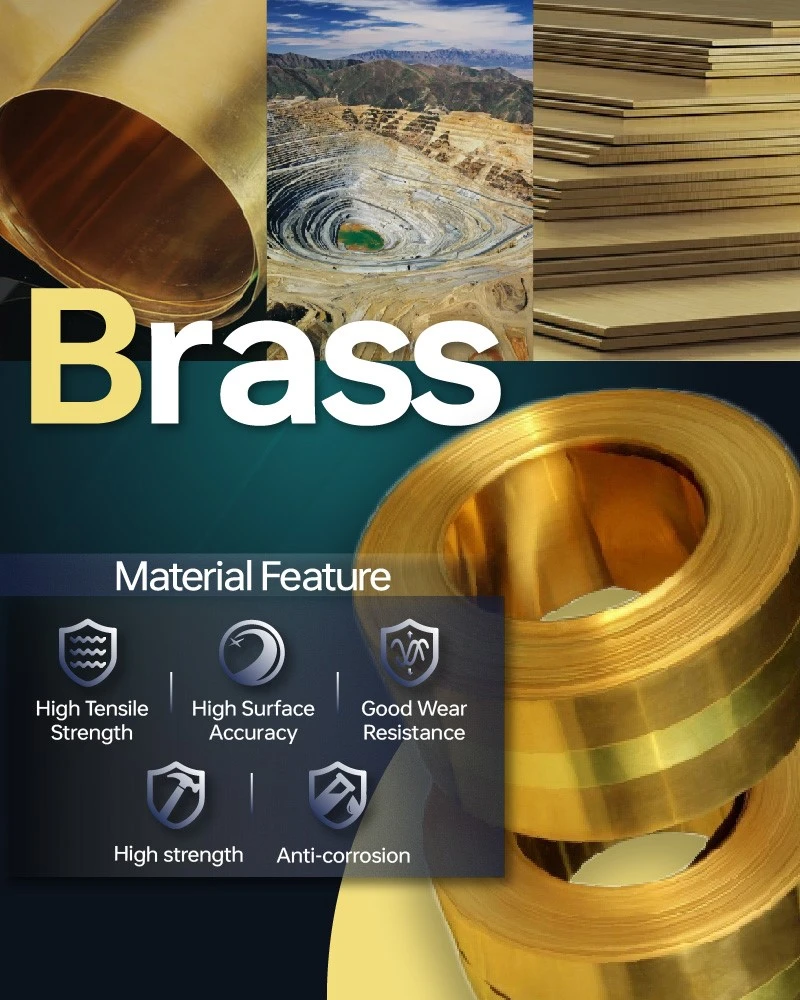
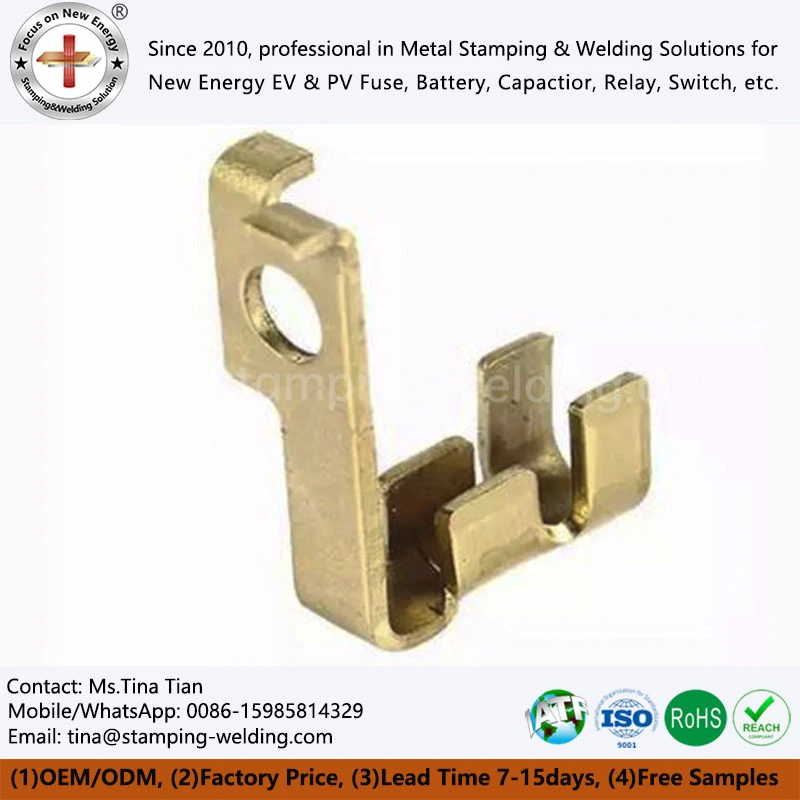
El latón es una aleación de cobre-zinc y su rendimiento de procesamiento está estrechamente relacionado con la composición y el estado de la aleación. Los latones de embutición profunda comúnmente utilizados, como H68 y H65, tienen un contenido de zinc de aproximadamente 30% -35% y tienen una excelente plasticidad para el trabajo en frío, lo que los convierte en el material preferido para la embutición profunda; El latón con plomo tiene buena maquinabilidad pero tiene un rendimiento reducido de embutición profunda. El estado del material generalmente adopta una placa de latón en estado blando (estado O o estado M). Después de un recocido suficiente, la estructura del grano es uniforme, el límite elástico es bajo y el alargamiento es alto, lo que favorece una deformación compleja. El proceso de embutición profunda requiere que el material tenga un alto índice de endurecimiento por deformación y un coeficiente de anisotropía de espesor para facilitar la deformación uniforme y el flujo del material de la brida hacia la cavidad del molde y reducir el adelgazamiento del espesor. La superficie de la pieza en bruto debe ser lisa y limpia, sin defectos como incrustaciones y grietas, para evitar que se convierta en un punto de concentración de tensiones durante el proceso de estampado. En lo que respecta a la pieza de enchufe para interruptor eléctrico de latón, una selección razonable de propiedades del material es la base para garantizar la calidad del moldeo.
Principios y procesos tecnológicos.
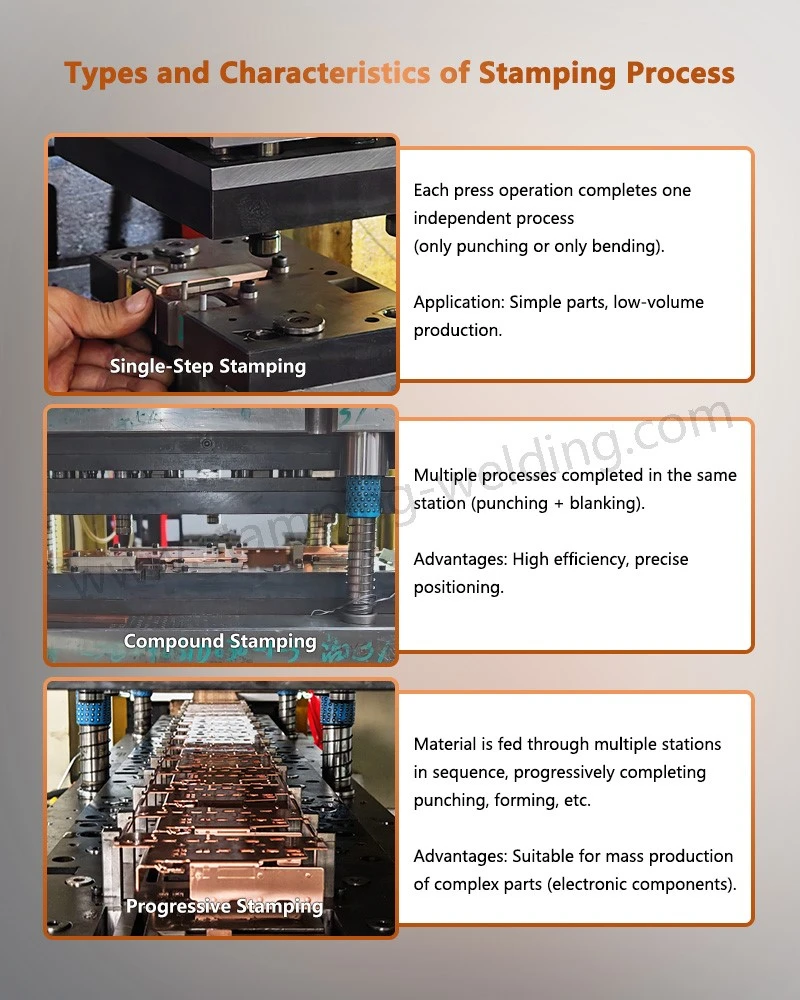
El conformado por embutición profunda es esencialmente un proceso de flujo de material plástico. El principio básico es utilizar un punzón para presionar la pieza plana en la cavidad de la matriz, forzando al material a deformarse plásticamente bajo la acción combinada de tensión de tracción radial y tensión de compresión tangencial para formar la pared lateral, mientras que la parte de brida de la pieza en bruto fluye gradualmente hacia la matriz, formando eventualmente una parte en forma de copa-o de concha. Un proceso típico de embutición profunda incluye las siguientes etapas: en la etapa inicial, el punzón hace contacto con el centro de la pieza en bruto, provocando una flexión y un ligero estiramiento en el medio de la palanquilla; En la etapa de formación, el punzón continúa moviéndose hacia abajo, el material de la brida fluye hacia el orificio de la matriz y la pared lateral se forma gradualmente. El flujo de material es más intenso en esta etapa. Fuerte, el área del reborde es propensa a arrugarse; al final de la etapa de moldeo, el punzón alcanza el punto muerto inferior, la pieza está básicamente finalizada y la unión entre la parte inferior de la pared lateral y el filete del punzón se vuelve más delgada de manera significativa, lo que es un área potencial de riesgo de ruptura; en la etapa de desmolde, el punzón regresa y la pieza moldeada es separada por el dispositivo de expulsión. Para piezas con gran altura o forma compleja, se requieren múltiples embuticiones profundas y se organiza un tratamiento de recocido entre procesos para restaurar la plasticidad del material.
Parámetros y controles del proceso.
Si la velocidad de estampado de latón y chapa es demasiado alta, la tasa de deformación del material se acelerará, lo que puede provocar una disminución de la plasticidad y la inestabilidad dimensional. El latón generalmente puede utilizar una velocidad de estampado media. Una buena lubricación puede reducir significativamente la fricción entre la pieza en bruto y el molde, reducir la tensión de tracción y mejorar la uniformidad del flujo de material. Se puede seleccionar un aceite de estampado especial o una emulsión adecuada para aleaciones de cobre. El tamaño de la pieza en bruto se calcula y determina según el principio de volumen constante de la pieza y se tiene en cuenta el margen de recorte. Entre múltiples pasadas de embutición profunda, debido al endurecimiento por trabajo en frío del material, es necesario disponer un recocido de recristalización intermedio para eliminar el endurecimiento por trabajo y restaurar la plasticidad. Al mismo tiempo, es necesario controlar la temperatura y el tiempo para evitar un crecimiento excesivo del grano. En la producción de productos como piezas de prensa eléctricas de latón para enchufes de interruptores, el control preciso de los parámetros del proceso es particularmente crítico.
contáctanos
Confiando en la-comprensión profunda y la práctica a largo plazo-de laPiezas de estampado de chapa de latónDurante el proceso de conformado, nuestros productos siguen estrictamente las especificaciones del proceso e implementan una gestión sistemática desde la selección de materiales, el diseño del molde hasta el control de los parámetros de estampado. Estamos comprometidos a brindar soluciones de estampado de latón confiables y precisas para campos eléctricos como interruptores, enchufes y conectores de relés.